Bosanski
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analiza tehnologije proizvodnje čeličnih konstrukcija
Ⅰ. Pregled
Izrada čelične konstrukcijeje proces pretvaranja crteža dizajna u fizičke strukturne komponente. Njegova jezgra je prerada čeličnih materijala u kvalifikovane čelične konstrukcijske elemente u skladu sa zahtjevima dizajna kroz fabričke proizvodne procedure, uz zadržavanje presječnih svojstava čelika u osnovi nepromijenjenih.
Tehnologija proizvodnje čeličnih konstrukcija općenito je slična onoj u mehaničkoj proizvodnji. Međutim, s obzirom na to da se proizvodi čelične konstrukcije na kraju sklapaju na gradilištima, njegovi procesi stavljaju veći naglasak na kontrolu preciznosti i prevenciju deformacija.
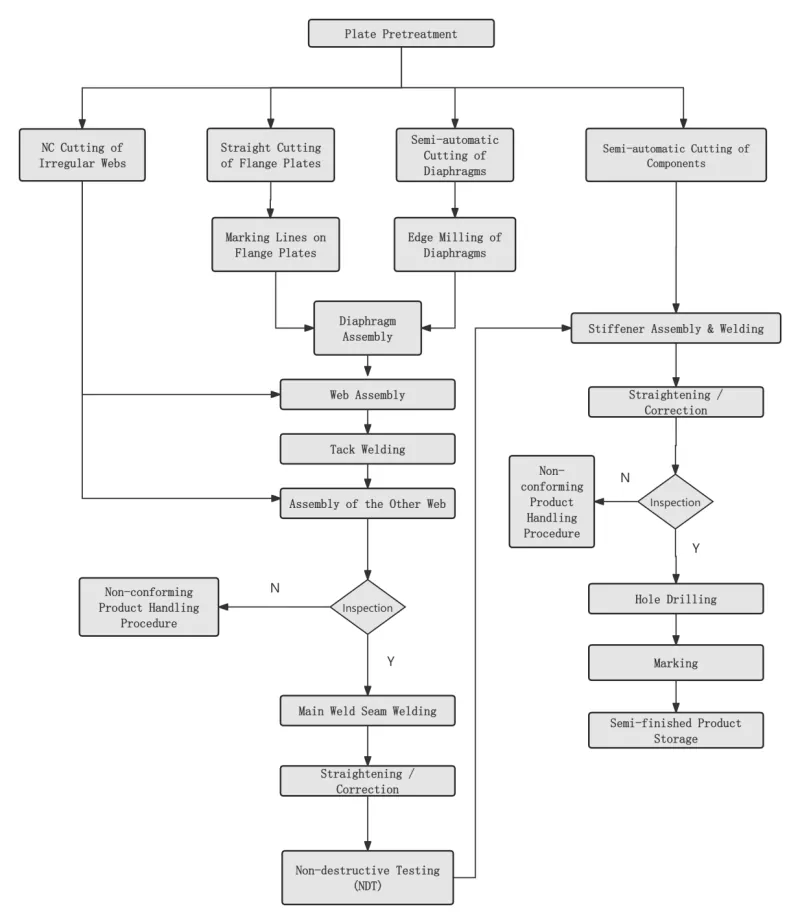
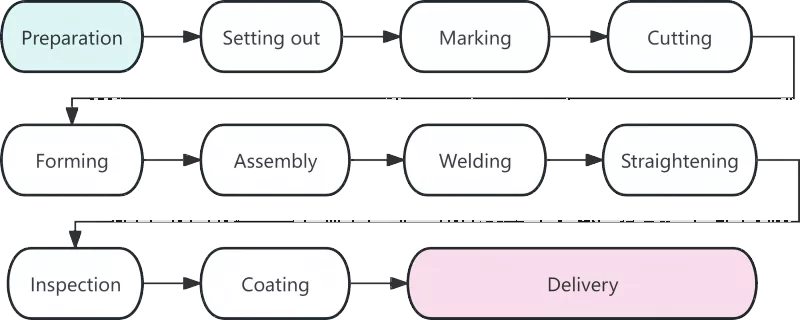
Ⅱ. Dijagram toka procesa proizvodnje čeličnih konstrukcija
Ⅲ. Detaljna analiza svake radne procedure
|
Proces |
Opis |
|
Priprema materijala |
Priprema materijala označava početak izrade čelične konstrukcije, a njen kvalitet direktno utiče na sve naredne radne postupke. Osnovni zadaci u ovoj fazi uključuju prihvatanje materijala, ravnanje i čišćenje površine. Nakon što čelični materijali stignu u fabriku, njihovi sertifikati o materijalu se proveravaju u odnosu na stvarne proizvode. Ponovni pregled hemijskog sastava i mehaničkih svojstava vrši se za čelike koji se koriste u glavnim konstrukcijskim komponentama. Deformisani čelici nastali tokom transporta se ispravljaju pomoću valjkastih ravnalica ili hidrauličnih mašina za podizanje. Iskustvo pokazuje da je otprilike 80% grešaka u dimenzijama u slijepljenju rezultat neispravljenih sirovina. |
|
Lofting |
Lofting je prvi kritični korak za preciznu kontrolu u proizvodnji čeličnih konstrukcija. Na namjenskim platformama ili tablicama za raspored, tehničari crtaju pune spojeve i obrise komponenti u omjeru 1:1 u skladu s projektnim crtežima kako bi definirali oblike dijelova. Uz provjeru dimenzija crteža, dopušteno skupljanje zavarivanja mora biti rezervirano prema zahtjevima relevantnih procesa. Općenito, za svaki sučeoni zavar treba izdvojiti dodatak od 1 do 1,5 milimetara. |
|
Označavanje |
Također poznato kao scribing, označavanje se odnosi na proceduru korištenja šablona za označavanje pozicija rupa i linija obrade za obrise komponenti na čeličnim pločama i profilima. Princip "prvo veliki dijelovi, mali dijelovi kasnije" se slijedi kako bi se maksimizirala stopa iskorištenja materijala. Zahvaljujući optimiziranom rasporedu, ukupna stopa iskorištenja materijala može doseći preko 85%, a može čak i premašiti 92% nakon optimizacije ugniježđenja. |
|
Rezanje |
Rezanje je proces razdvajanja sirovina na pojedinačne dijelove duž označenih linija. Glavne metode rezanja uključuju plinsko rezanje, rezanje plazmom i lasersko rezanje. Široka primjena tehnologije numeričke kontrole rezanja poboljšala je preciznost i efikasnost proizvodnje čeličnih konstrukcija. Neke rezane površine su kvalificirane za direktno zavarivanje bez sekundarne obrade rubova. |
|
Formiranje |
Nelinearne komponente kao što su zakrivljene grede i savijene cijevi moraju se oblikovati hladnim ili toplim savijanjem. Hladno savijanje se izvodi na sobnoj temperaturi i primjenjivo je na uobičajene zakrivljene komponente. Za vruće savijanje, čelici se zagrijavaju na 900-1100°C prije savijanja, što je prihvaćeno za debele ploče ili komponente s malim radijusima savijanja. |
|
Skupština |
Montaža podrazumeva kombinovanje obrađenih delova prema crtežima i njihovo privremeno fiksiranje zavarivanjem. Standardna procedura montaže je sljedeća: Brusite spojeve prirubničkih ploča → Uklonite neravnine na mrežnim pločama → Postignite precizno pozicioniranje pomoću stroja za montažu → Kompletna montaža od jednostranog T-profilnog čelika → Okrenite sklop i završite cjelokupno oblikovanje. |
|
Zavarivanje |
Zavarivanje je osnovni postupak u proizvodnji čeličnih konstrukcija sa visokim tehničkim zahtjevima i strogom kontrolom kvaliteta. Uobičajene metode zavarivanja uključuju automatsko zavarivanje pod vodom, zavarivanje zaštićeno CO₂ plinom i zavarivanje metala sa zaštićenim lukom. |
|
Ispravljanje |
Toplotni napon koji nastaje tokom zavarivanja će uzrokovati deformaciju komponente, koja će se eliminisati ispravljanjem kako bi se vratio originalni geometrijski oblik. Uobičajene metode ispravljanja uključuju mehaničko ravnanje, ispravljanje plamenom i kombinirano ravnanje. Zagrijavanje na istoj poziciji ne smije se izvoditi više od tri puta, a pregrijavanje je strogo zabranjeno. |
|
Inspekcija |
Kroz cijeli proizvodni proces, inspekcija služi kao ključna garancija za kvalitet proizvoda. Fazna inspekcija uglavnom obuhvata inspekciju sirovina, inspekciju u procesu i inspekciju nakon zavarivanja. Fatalni defekti kao što su pukotine i nepotpuno spajanje nisu dozvoljeni unutar zavarenih spojeva. |
|
Premazivanje |
Premaz pruža antikorozivnu i protivpožarnu zaštitu čeličnih konstrukcija. Standardni sistem premaza se sastoji od tri sloja: epoksidnog prajmera bogatog cinkom, međupremaza od epoksidnog liskuna i željeza i poliuretanskog ili fluorougljičnog gornjeg premaza. Vatrootporni premaz nanosi se u više tankih slojeva. Temperatura okoline za rad nanošenja premaza ne smije biti niža od 5°C, relativna vlažnost zraka ne smije prelaziti 85%, a površinska temperatura čelika mora biti najmanje 3°C viša od tačke rosišta. |
|
Dostava iz fabrike |
Isporuka je završni korak proizvodnje čelične konstrukcije. Komponentama koje prođu završni pregled dodijelit će se jedinstveni serijski brojevi i oznake. Komponente se grupišu u grupe prema redoslijedu instalacije. Drveni blokovi ili gumene brtve moraju se postaviti između komponenti kako bi se spriječile ogrebotine premaza. |
IV. Trendovi razvoja moderne tehnologije proizvodnje čeličnih konstrukcija
Moderna čelična konstrukcijaproizvodnja je sve inteligentnija i mehanizirana kako bi se poboljšala preciznost i efikasnost proizvodnje. Tehnologija numeričkog upravljanja, automatsko zavarivanje, BIM aplikacija i virtuelna simulacija za predmontažu predstavljaju buduće trendove razvoja industrije.
Proizvodnja čeličnih konstrukcija je kompletan sistem koji sadrži usko povezane procese, visoke zahtjeve preciznosti i strogu kontrolu kvaliteta. Svaki postupak od rasporeda do premaza direktno utječe na kvalitetu gotovih proizvoda. Uz široku primjenu inteligentnih tehnologija, usvojit će se stroži standardi za čelične konstrukcije, što će dovesti do daljeg poboljšanja kvaliteta proizvoda.
Povezane vijesti
- Kako odabrati odgovarajuću veličinu za konstrukciju ergele sa čeličnim okvirom?
- Montaža čelične konstrukcije na licu mjesta + radni tok izgradnje integralnog dizanja + ključna razmatranja
- Zašto odabrati dvoslojnu montažnu kuću sa čeličnim okvirom za moderan život?
- Devet ključnih tačaka za projektovanje i izgradnju zgrada tvornica čeličnih konstrukcija
- Kako izgradnja kokošinjca od čelične konstrukcije može poboljšati upravljanje peradarskim farmama?
- Industrijske zgrade u stilu lokomotive: da li kancelarija na 3 sprata treba da bude čelična ili betonska?
Ostavite mi poruku